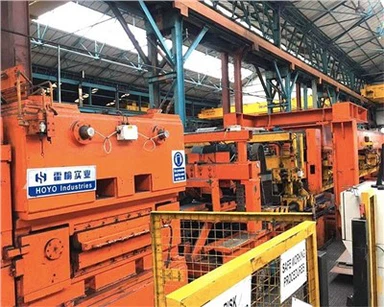
Presses à tôle automobiles et lignes de découpage laser : un processus et un guide de sélection 2026
Sep 07, 2026
Le point de départ pour 2026 : des qualités plus élevées, des objectifs de coûts plus serrés
Les ateliers de carrosserie sont tirés dans trois directions à la fois. Les aciers avancés à haute résistance-supérieure à 980 MPa et les tôles d'aluminium de la série 6xxx-occupent désormais une part croissante de chaque corps-en-blanc. Les objectifs d’allègement continuent de se resserrer en fonction des règles d’émissions et des attentes en matière d’autonomie. Entre-temps, il est demandé aux acheteurs de maintenir le coût à la pièce à un niveau stable face à la volatilité des prix des bobines.
Blanking se trouve à la tête de cette chaîne. Il convertit les bandes enroulées en flans plats d'un contour défini et, ce faisant, fixe deux choses : la référence dimensionnelle dont chaque matrice en aval héritera et la part de chaque tonne achetée qui quitte l'usine sous forme de panneau vendable plutôt que de ferraille. Une décision de suppression prise en 2026 façonnera toujours votre coût de conversion en 2034.
Deux itinéraires dominent le marché -découpage par presse mécaniqueetsuppression au laser- et un troisième, le cisaillement, couvre toujours un ensemble restreint de géométries simples. Choisir entre eux est une décision capitale, une décision en matière d’outillage et une décision en matière de matériaux réunies en une seule.

Processus de découpage automobile : trois voies utilisées aujourd'hui
Découpage mécanique (presse)
Une ligne de découpe sous presse déroule la bande, la fait passer à travers une laveuse et un niveleur à rouleaux multiples, l'alimente dans une matrice dédiée et cisaille tout le contour en un seul passage. La précision de l'avance sur une ligne d'asservissement bien entretenue est d'environ ±0,3 mm, avec une planéité nivelée proche de ±0,3 mm/m. Les cadences se situent généralement entre 40 et 65 coups par minute, en fonction de la taille du flan et du tonnage de la presse.
Une fois la matrice éprouvée, la ligne répète la même pièce avec une intervention minimale. Cette répétabilité est la raison pour laquelle le découpage sous presse reste la méthode par défaut dans les ateliers de carrosserie-à gros volume ; Les fabricants chinois de grande série, dont Chery, exploitent depuis plus d'une décennie des cellules de découpage sous presse pour les intérieurs de portes, les panneaux latéraux et les renforts structurels, et la fenêtre de traitement pour l'acier doux et les nuances conventionnelles à haute résistance -est minutieusement documentée.
Deux contraintes s’ensuivent. Chaque contour a besoin de sa propre matrice, c'est pourquoi un nouveau programme de modèles intègre le coût de l'outillage, de l'espace de stockage et du réaffûtage dans le budget. Et à mesure que la résistance à la traction dépasse environ 800 à 1 000 MPa, les forces de coupe augmentent fortement, la qualité des arêtes se dégrade et la durée de vie de l'outil se raccourcit. Les bavures et les micro-fissures sur un flan de 1 200 MPa ne sont pas cosmétiques - elles deviennent des risques de formabilité dans la matrice d'emboutissage en aval.
Lignes de masquage laser
Le découpage au laser à fibre supprime la puce de l'équation. Le contour provient d'un fichier CAO, donc une révision de conception est une modification de programme plutôt qu'un achat d'outillage. Un seul opérateur peut superviser la ligne complète, du dérouleur à l'empileur.
Cette absence d'outil-pour-contacter la pièce modifie l'image du matériau. Il n'y a aucune force de coupe, aucune usure de l'outil et aucune formation de bavures sur l'acier et l'aluminium avancés à haute résistance -. Les sources de fibres produisent une zone étroite affectée par la chaleur, et les têtes modernes conservent une qualité de bord que les opérations de formage en aval acceptent sans coupe secondaire. Pour le découpage au-dessus de 980 MPa, ou pour l'aluminium où le grippage est un casse-tête constant, c'est l'avantage pratique.
L'utilisation des matériaux est le deuxième gain. Plutôt que de découper à partir d'une disposition de matrice fixe, la ligne imbrique les pièces en continu contre la bande mobile - souvent décrite comme une imbrication de flux dynamique - et l'algorithme ré-optimise chaque section de bobine au fur et à mesure de son passage. Les déchets de squelette diminuent de 10 à 15 % par rapport à une disposition de matrice fixe, et les gains atteignent 20 % sur les contours complexes et irréguliers où une ébauche de matrice rectangulaire est intrinsèquement inutile.
Le compromis-est le temps de cycle. Le parcours d'un contour avec une tête laser prend plus de temps que la fermeture d'une presse, donc pour une seule pièce à grand volume-avec une géométrie simple, le débit horaire favorise largement la presse.
Cisaillement (coupé-à-longueur)
Les lignes de cisaillement rotatives et oscillantes coupent des rectangles-à bords droits avec un faible coût d'investissement et une vitesse élevée. Ils conviennent à de simples flans rectangulaires et sont souvent utilisés en amont pour prédécouper des bobines en feuilles maniables avant le traitement au laser ou à la presse. Aucune capacité de contournage n’est la limite ; tout ce qui a un périmètre façonné doit aller ailleurs.
Appuyez sur Suppression contre. Suppression laser : une comparaison côte à côte-
| Critère | Presse mécanique | Suppression du laser |
|---|---|---|
| Outillage | Matrice dédiée par pièce ; achat, stockage et rebroyage | Aucun; le contour provient d'un fichier CAO |
| Débit | 40 à 65 coups/min ; meilleur sur une partie répétée | Rendement horaire inférieur sur des formes simples ; compétitif sur des contours complexes |
| Passage | Changez de matrice,-essayez et prouvez- | Changement de programme ; minutes |
| Flexibilité matérielle | HSS doux et conventionnel ; l'usure s'accélère au-dessus de ~800 MPa | AHSS jusqu'à 1 500 MPa et aluminium sans usure des outils |
| Qualité des bords | Bord cisaillé, contrôle des bavures requis au-dessus de 800 MPa | ZAT propre et étroite, sans bavure |
| Utilisation du matériel | Disposition fixe ; ferraille de squelette supérieure | Imbrication dynamique ; 10 à 15 % de rebuts en moins, jusqu'à 20 % sur les formes complexes |
| Coût en capital | Coût de ligne réduit, dépenses d'outillage récurrentes | Coût de ligne plus élevé, aucune dépense d'outillage |
| Structure des coûts | Favorise les programmes stables et de longue durée- | Favorise l'introduction de modèles multi-variétés et fréquentes |
Comment choisir la bonne ligne de suppression
Commencez avec l’enveloppe matérielle complète, pas avec le mix d’aujourd’hui. Confirmez la largeur maximale de la bobine, la plage d'épaisseur et la résistance à la traction pour chaque qualité que vous prévoyez d'utiliser au cours des cinq prochaines années. Une ligne spécifiée pour de l'acier doux de 0,5 à 3,2 mm aura des difficultés le jour où une nuance de formage à chaud-de 1 500 MPa arrivera. Si de l'aluminium est prévu, vérifiez que le système d'alimentation gère des surfaces molles et facilement marquées et que l'empileur peut séparer les feuilles sans les rayer.
Le volume détermine si l'outillage s'amortit. Une ligne traitant 50 000 tonnes par an - soit à peu près la demande de découpage pour 500 000 véhicules de tourisme - sur un petit nombre de références de pièces rentabilise rapidement un jeu de matrices. Répartissez le même tonnage sur cinquante références en lots courts, et le coût de la matrice par ébauche devient la dépense dominante. Volume élevé avec peu de variantes de points pour presser le masquage ; volume modéré avec de nombreuses variantes pointes au laser.
Les flans simples, presque-rectangulaires, ne gagnent rien d'une tête laser. Les contours complexes, les rayons variables, les encoches internes et les pièces partageant une largeur de bobine commune gagnent beaucoup, car le logiciel d'imbrication peut les verrouiller. Extrayez un ensemble représentatif de vos profils de pièces réels et exécutez une étude d'imbrication avant de vous engager - le delta d'utilisation est généralement plus important que ce que les acheteurs attendent.
Les lignes de presse ont besoin d'un stockage de matrices, de-chariots de changement de matrices et d'un accès par grue, ainsi que d'une masse de fondation pour absorber les charges cycliques. Les lignes laser échangent cela contre une cellule de découpe sécurisée-, une extraction des fumées, un refroidisseur et une alimentation électrique stable. Mesurez à la fois l’espace et les services publics dont vous disposez réellement ; la modernisation de la capacité électrique ou des conduits d'extraction coûte souvent plus que la différence entre les prix des deux machines.
L'avantage HOYO : des solutions de suppression-de haute qualité et-efficaces
Shanghai Hoyo Industries Co., Ltd. conçoit et construit des équipements de traitement de bobines pour les centres de services sidérurgiques et les chaînes d'approvisionnement automobiles, couvrant les lignes de refendage, les lignes de coupe-à-longueur et les lignes de découpage. Le cahier des charges de l'ingénierie est simple : offrir au client le débit et la précision qu'exige le processus, sans spécifier la capacité qu'il n'utilisera jamais et ne récupérera jamais dans le budget.
Les lignes de découpe HOYO traitent des bobines jusqu'à 30 tonnes, avec des largeurs de bande jusqu'à 1 850 mm et des épaisseurs jusqu'à 6,0 mm. Un système d'alimentation asservi en boucle fermée- maintient une précision d'alimentation de ±0,2 mm à des vitesses allant jusqu'à 200 m/min, ce qui maintient les matrices en aval dans leur fenêtre de tolérance au lieu de poursuivre la dérive. Les sections de nivellement, de lavage et de conditionnement des bords-sont configurées en fonction du matériau plutôt que vendues sous forme d'ensemble fixe.
L'empilement est spécifié de la même manière. Les empileurs mécaniques dotés de deux bras de réception traitent les flans ordinaires au coût de maintenance le plus bas. Les empileurs magnétiques maintiennent en position les profils ferreux complexes pendant le transfert. Les gerbeurs sous vide saisissent de la même manière l'acier, l'aluminium et les stratifiés d'acier-aluminium, ce qui est la configuration demandée par la plupart des programmes de véhicules à énergie nouvelle-. Lorsqu'une usine utilise des matériaux mixtes, HOYO construira la logique de changement qui permettra à une seule ligne de desservir les deux.
Au-delà de la machine elle-même, la valeur pour un acheteur étranger réside dans la réponse technique. Les lots de dessins sont émis pour approbation du client avant la fabrication, la documentation électrique et de sécurité est préparée selon les normes du marché de destination et les ingénieurs de mise en service se rendent sur le site. Les pièces de rechange et les diagnostics à distance restent disponibles après la livraison, et les tracés des lignes sont adaptés aux bâtiments existants plutôt que de nécessiter une adaptation du bâtiment à la ligne.
Conclusion

Le découpage par presse et les lignes de découpage laser résolvent différents problèmes. La presse gagne en termes de cadence de cycle brut lorsqu'une pièce fonctionne pendant des années et que le matériau reste à l'intérieur de la fenêtre de cisaillement. Le laser gagne lorsque les numéros de pièces se multiplient, les cycles de modèles raccourcissent, les nuances dépassent 980 MPa dans l'aluminium et le tonnage de ferraille devient un élément qui mérite d'être attaqué. Les deux sont matures ; ni l’un ni l’autre n’est universellement correct.
La solution pratique consiste à définir votre enveloppe matérielle, votre tonnage annuel, votre véritable mix de profils de pièces et votre surface au sol disponible avant de parler à un fournisseur. Ces quatre chiffres réduisent le champ plus rapidement que n'importe quelle comparaison de brochure.
Shanghai Hoyo Industries Co., Ltd. examine les exigences de suppression par rapport à ces quatre entrées et renvoie une proposition de configuration avec les exigences de configuration et d'utilité correspondantes. Envoyez vos spécifications de matériaux, votre volume annuel et vos dessins de pièces représentatives à l'équipe d'ingénierie HOYO pour une évaluation de l'itinéraire - presse, laser ou cellule combinée - qui convient à votre usine.
Options de méta-description
Comparez les presses automobiles et les lignes de découpe laser pour 2026 : différences de processus, capacités AHSS et aluminium, gains d'utilisation des matériaux et un guide de sélection en quatre -étapes.
Un guide de sélection 2026 des lignes de découpage automobile - comparez les presses mécaniques et le découpage laser en termes de débit, de coût d'outillage, de taux de rebut et d'acier à haute résistance-, ainsi que les spécifications des lignes HOYO.
Choisir une ligne de découpe automobile en 2026 ? Comparez le découpage sur presse et le découpage au laser en termes de cadence de cycle, de flexibilité et de rendement en matériau, puis adaptez la technologie à votre volume, à votre mélange de qualités et à votre espace au sol.